Artykuł sponsorowany
Jak ustawienia procesu decydują o jakości krawędzi i powtarzalności detali w serii
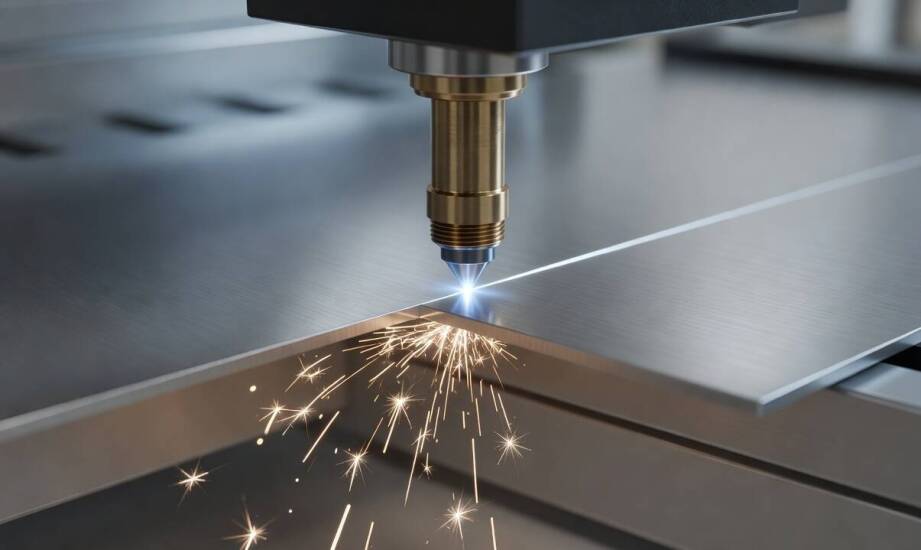
W produkcji seryjnej ten sam projekt nierzadko daje odmienne efekty po zmianie materiału lub grubości blachy. Nawet niewielka modyfikacja ustawień maszyny prowadzi do wyraźnych różnic w jakości krawędzi i ostatecznych wymiarach detali. Skuteczna powtarzalność całej partii produkcyjnej wymaga ścisłego dopasowania parametrów do konkretnych warunków technologicznych.
Wpływ mocy i ogniska wiązki na jakość krawędzi
Moc wiązki laserowej, prędkość przesuwu głowicy oraz położenie ogniska wspólnie decydują o stanie powierzchni po obróbce. Wyższa moc przy stałej prędkości zwiększa szerokość szczeliny. Prowadzi to często do nadmiernego topienia krawędzi. Zbyt niska energia wiązki pozostawia z kolei niedocięty fragment blachy. Optymalna prędkość posuwu skutecznie zapobiega powstawaniu gratu na spodzie detalu. Zbyt wolne prowadzenie głowicy wywołuje silne nagrzewanie materiału i większą chropowatość. Zbyt szybki ruch skutkuje po prostu niepełnym przecięciem struktury.
Precyzyjne ogniskowanie promienia umożliwia uzyskanie bardzo wąskiej szczeliny. W przypadku obróbki cienkich blach za pomocą urządzeń światłowodowych kerf wynosi zazwyczaj od 0,1 do 0,25 mm. Przy odpowiednio dobranych parametrach dla stali węglowej chropowatość krawędzi utrzymuje się w przedziale Ra 3,2–6,3 μm. Odpowiedni stosunek mocy wiązki do prędkości przesuwu decyduje o prostopadłości cięcia przy grubościach nieprzekraczających 10 mm. Ognisko ustawione dokładnie na powierzchni detalu lub nieznacznie poniżej minimalizuje strefę wpływu ciepła. Takie ustawienie mocno ogranicza ryzyko powstawania odkształceń termicznych podczas pracy nad skomplikowanymi wzorami. Właściwe skalibrowanie tych trzech elementów stanowi fundament stabilnej produkcji seryjnej.
Znaczenie gazu i kompensacji wymiaru detalu
Azot zapobiega oksydacji krawędzi przy obróbce stali nierdzewnej oraz aluminium. Użycie tego gazu eliminuje ciemne przebarwienia i gwarantuje wyjątkowo wąską strefę nagrzania materiału. Tlen przyspiesza topienie stali węglowej dzięki reakcji egzotermicznej. Powoduje on jednak utlenienie powierzchni, co wymusza dodatkowe szlifowanie przed nałożeniem powłoki lakierniczej. Zmiana gazu na tlen podczas pracy ze stalą nierdzewną niepotrzebnie powiększa strefę wpływu ciepła i grozi deformacją cienkich elementów.
Stal nierdzewna znacznie lepiej absorbuje energię promienia niż stopy aluminium. Metale lekkie charakteryzują się wysoką refleksyjnością i doskonałą przewodnością cieplną. Odbicie wiązki wymusza zastosowanie wyższej mocy źródła. Błyskawiczne oddawanie ciepła do otoczenia potęguje ryzyko miejscowych odkształceń. Różnice w fizycznym przewodzeniu ciepła wymuszają indywidualny dobór ustawień sprzętu dla każdego materiału w obrębie całego zlecenia.
Samo przecięcie blachy to zaledwie wstęp do powstania gotowego wyrobu. Kompensacja szczeliny w oprogramowaniu sterującym jest kluczowa dla zachowania ścisłych tolerancji wymiarowych. W laserach światłowodowych dokładność pozycjonowania pozwala osiągnąć błąd rzędu ±0,05 mm dla stali nierdzewnej o grubości do 12 mm. W przypadku blach aluminiowych do grubości 10 mm tolerancja ta wynosi około ±0,1 mm. Nominalny wymiar z rysunku technicznego zawsze musi uwzględniać rzeczywisty ubytek surowca. Bez wpisania kompensacji w środowisku CAM wycięte elementy nie będą pasować do siebie na etapie spawania.
Cięcie laserem to dla spółki Estimet pierwszy etap przygotowania blach, rur i profili pod dalszą obróbkę mechaniczną. Czysta krawędź pozbawiona gratu ułatwia późniejsze spawanie TIG lub MIG bez konieczności kosztownego szlifowania. Wykorzystanie maszyn światłowodowych o mocy 6–8 kW pozwala przygotować półprodukty gotowe do natychmiastowego gięcia CNC. Powtarzalne utrzymywanie reżimu technologicznego zapewnia kompatybilność elementów niezbędną w dużych seriach eksportowych.
Jakość krawędzi i powtarzalność geometrii całej partii zależą bezpośrednio od rygorystycznego dopasowania parametrów do grubości i właściwości blachy. Ustawienie optymalnego ogniska, ciśnienia gazu oraz prędkości warunkuje sukces wykonania całej reszty zamówienia. Stałe monitorowanie przebiegu procesu pozwala utrzymać założone tolerancje przez wiele godzin pracy maszyny. Prawidłowo poprowadzona obróbka redukuje ilość braków i znacząco przyspiesza kolejne etapy montażu konstrukcji stalowych.
Kategorie artykułów
Polecane artykuły

Logistyka przewozu materiałów stałych – jak zaplanować efektywny transport?

Szkolenia z kosmetologii – co powinno znaleźć się w programie kursu?

Prawo geologiczne a możliwość ubiegania się o kolejne odszkodowania za nowe szkody
